
言語

カムシャフトのサプライヤー 3 社が、中規模のエンジン再製造会社にサンプルを納品しました。サプライヤー A は、12 個の試験片すべてでロックウェル硬度に合格しました。サプライヤー B は、振れが 0.05 mm を超える 3 つのローブを製造しました。サプライヤー C は納品期間を 6 日間逃しました。買い手は、これらの結果を相互に比較検討するための客観的な枠組みを持っていませんでした。信頼できるサプライヤーの選択は、技術的および商業的な一定の基準から始まります。この記事では、まさにそれを提供します。
カムシャフト製造における信頼性は、材料組成、熱処理、機械加工公差、および品質検査をすべての製造バッチにわたって同じ管理限界内に維持できる能力として定義されます。
焼入性は母材によって決まります。炭素含有量の微量元素の差異が 0.03% あると、コアの硬度が HRC ポイント数ポイント変化する可能性があります。熱処理によりカムロブに耐摩耗性を与えます。 100,000kmのカムシャフトと250,000kmのカムシャフトの違いは通常このプロセスにあります。機械加工の精度はバルブ タイミングに影響し、1 度のローブ位相誤差によりエンジンの性能曲線が著しく変化する可能性があります。
大量注文を行う前に、サンプル テストと監査証拠を使用して、書面でこれら 4 つの基準に照らしてサプライヤーを評価します。
鍛造または冷却された鋳鉄ブランクは、認証された鋳造工場から生産される必要があります。熱ごとに化学成分証明書を請求してください。サプライヤーは、引張強度と硬度を検証するためのテストバーも提供する必要があります。これは、標準以下のブランクが長期保証のリスクを生み出す最初の場所です。
カムロブの表面硬度は、チルド鋳鉄の場合は 55 ~ 62 HRC、浸炭窒化鋼シャフトの場合は硬化深さ 1.5 ~ 3.0 mm でなければなりません。これらの値は配信レポートに表示される必要があります。サプライヤーが熱処理パラメータを開示できない場合は、次の候補に進みます。
ジャーナル外径公差は ISO h6 以上である必要があります。仕上げ研削後、ベアリングジャーナル間の振れは 0.03 mm 未満に抑える必要があります。ローブ プロファイルとジャーナル寸法に関する Cpk 分析を依頼してください。 Cpk 値が 1.33 未満の場合は、加工プロセスが統計制御で実行されていないことを意味します。
IATF16949 は、自動車用カムシャフト製造のベースライン認証です。証明書番号を要求し、認証機関に確認してください。品質システムは、入荷する材料の検査、工程内管理ポイント、最終寸法チェック、および硬度テストをカバーする必要があります。完成部品から鋳造熱数までのトレーサビリティは必須です。
| 基準 | 確認すべき内容 | なぜそれが重要なのか | 赤旗 |
| 材料化学 | すべてのヒートの証明書 | 焼入れ性と疲労寿命を制御 | 利用可能な証明書がありません |
| 熱処理 | 表面硬度、硬化深さ、微細構造 | 耐摩耗性を決定します | バッチ間で硬度が 3 HRC 以上異なる |
| 機械加工 | 振れ、ジャーナル公差、ローブプロファイルデータ | バルブタイミングとベアリング荷重を設定します | 重要な寸法に関する Cpk データがない |
| 品質システム | IATF16949認証、検査成績書 | バッチの一貫性を定義する | 本番レベルの品質計画がない |
カムシャフト製造においては、バッチの一貫性と納期厳守が材料の品質と同じくらい重要です。 10,000 ユニットにわたって安定した生産を維持できないサプライヤーは、材料の節約を上回る下流の在庫問題を引き起こすことになります。
大量注文をする前に、容量カレンダーと現在のリードタイムを問い合わせてください。適切な時期に余力があるサプライヤーは、それを正直に述べます。キャパシティの問題を隠しているものは、スケジュールに同意しても、それを無視してしまうことがよくあります。
サプライヤーとの関係が破綻すると、ほぼ毎回、以下の危険信号が表示されます。候補者がこれらのいずれかを示した場合は、コミットする前にデューデリジェンスをエスカレーションしてください。
以下の 5 つのステップを使用して、サプライヤーの約束を検証可能な証拠に変換します。各ステップでは、異なるクラスの障害が除外されます。
を参照してください。 安徽省KORBOR機械有限公司の品質管理アプローチ メーカーの観点から同じ監査ポイントに対して。の 生産施設概要 垂直統合が実際にどのように構築されるかを示します。
Anhui KORBOR Machinery Co., Ltd. は 25 年間カムシャフトに注力しており、同社の生産システムは上記の基準に適合しています。この工場は、28,000 平方メートルの 1 つの現場でブランク鋳造、熱処理、仕上げ加工を統合しており、22,000 平方メートルのワークショップスペースがあり、年間 230 万本を超えるカムシャフトを出荷しています。この施設は IATF16949:2016 に基づいて運営されており、1,400 を超えるカムシャフト モデルにわたって欠陥ゼロの理念に従っています。
KORBOR は、幅広い自動車エンジン用のカムシャフトを製造しています。以下の製品範囲の 3 つの例は、購入者が信頼できるメーカーに期待すべきアプリケーション固有のエンジニアリングのレベルを示しています。
 BC3Z6250B 6.2L 379Cu。で。 V8 フレックス DOHC 製品を見る→
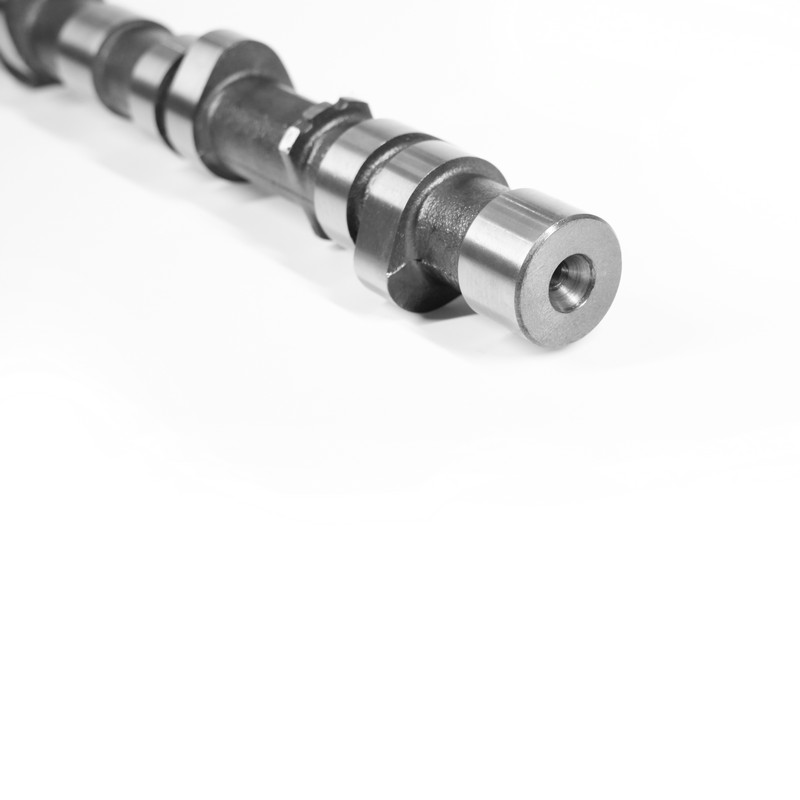 KB-014 Car Camshaft-TOYOTA-KB-014 は、トヨタ エンジン バルブ トレイン システム用に特別に設計された精密設計の内燃エンジン コンポーネントです。このオーバーヘ... 製品を見る→
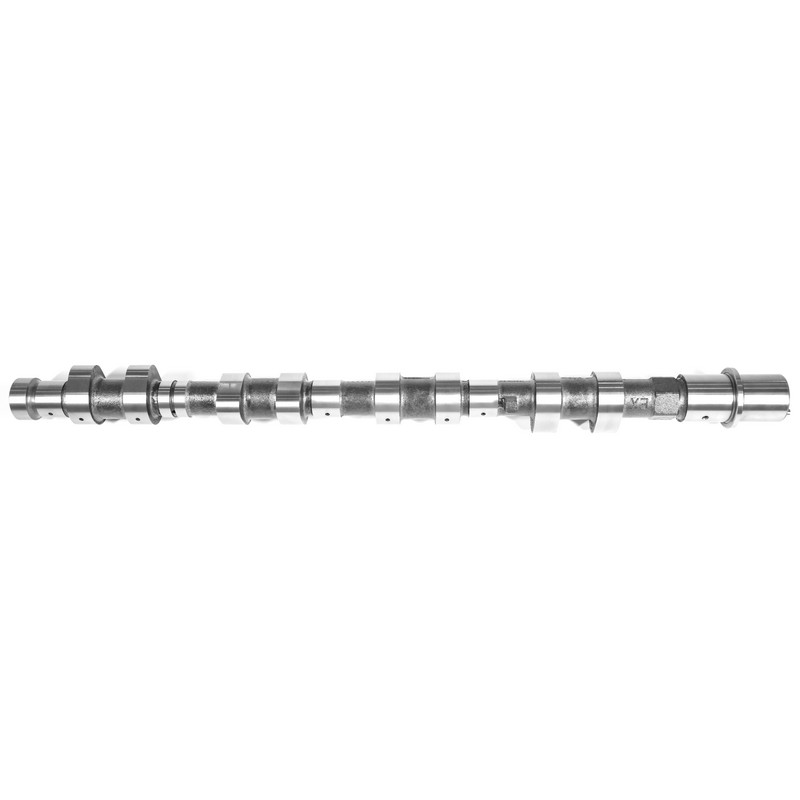 13020AD212 L4 2488cc 152 YD25DDTI ディーゼル DOHC 16V.Ex 製品を見る→
最も重要な要素は、最初のサンプルではなく、バッチの一貫性です。あらゆる生産工程にわたって熱処理パラメータ、加工公差、トレーサビリティを一定に保っているメーカーは、大量供給において信頼できるメーカーです。
IATF16949 認定を要求し、ローブ プロファイルとジャーナル寸法に関する Cpk データを要求し、寸法と硬度のレポートを含む 20 ~ 50 ユニットのパイロット バッチを実行します。次に、可能であれば工場を監査して、紙ベースだけでなく品質システムが有効であることを確認します。
チルド鋳鉄は、乗用車および小型トラック用途に標準です。鍛造スチールまたは浸炭窒化処理されたブランクは、高負荷または高性能エンジンに適しています。サプライヤーは、デフォルトで 1 つのオプションを選択するのではなく、エンジンの負荷プロファイルとデューティ サイクルに基づいて材料を推奨する必要があります。
信頼性は国ではなくサプライヤーのプロセス管理に依存します。 IATF16949認証、垂直統合生産ライン、一貫した輸出経験を持つ中国のカムシャフトメーカーは、国際公差と仕様に合わせてカムシャフトを生産できます。


 闽公网安备35018102000203号
