
言語

購買マネージャーは、エンジン コードと OEM 部品番号のみを含む 8,000 個のカムシャフトの RFQ を送信します。 1 週間以内に、価格が 20 パーセント以上異なり、硬度の値が互いに矛盾し、納期が 6 ~ 18 週間であるという見積もりが返されます。不誠実なサプライヤーが問題となることはほとんどありません。これは、実際に購入されるものを特定できなかった RFQ です。
RFQ (見積依頼書) は、契約が締結される前にサプライヤーが満たさなければならない技術的、品質、商業的条件を記載した正式な調達文書です。カムシャフトの一括購入では、この文書が、サンプルの承認、最初の製品検査、量産、入荷検査など、その後のすべてのことに対する唯一の拘束力のある参照となります。ギャップを残すバイヤーはサプライヤーに最も安価な解釈を選択する自由を与えますが、その自由の代償は後でローブの摩耗、バルブタイミングのドリフト、不合格バッチとして現れます。
Anhui KORBOR Machinery Co., Ltd. (KORBOR) は、25 年以上の生産歴史を持つカムシャフト専門メーカーで、毎年数千件の調達に関する問い合わせを評価しています。パターンは一貫しています。最もスムーズな調達プロセスを生み出す RFQ が、必ずしも最も長いとは限りません。これらは、解釈の余地を残すのではなく、測定可能な限界を述べるものです。
カムシャフトに関する曖昧な RFQ は、一貫性のない価格設定、予測不可能な品質、および組立ラインでの回避可能なダウンタイムを生み出します。
カムシャフトはエンジンの内部にあり、バルブの開閉を制御します。ローブのプロファイル、材質、または硬度が変化すると、トルク出力、燃料消費量、摩耗挙動が変化します。 RFQ でこれらのパラメーターを省略すると、各サプライヤーが異なる部品の価格を設定することになり、同じ製品に対するものではないため、バイヤーは見積もりを比較できなくなります。
以下の 2 つの列は、各状況で購入者が通常受け取る金額を示しています。
7 つの仕様ブロックが専門的なカムシャフト RFQ の最小骨格を形成し、各ブロックには測定可能な値または承認された図面への参照が含まれている必要があります。
これらのブロックは、部品の識別から配送検証までの完全なチェーンをカバーします。それらのいずれかを省略すると、サプライヤーは技術的なギャップを推測で埋めることを余儀なくされ、その推測が契約価格の一部になります。
| 仕様ブロック | 何を述べるべきか | なぜそれが重要なのか |
| 部品のアイデンティティ | エンジンファミリー、OEM部品番号、排気量、年式 | ローブのプロファイルとバルブタイミングがエンジンと一致していることを確認します |
| ブランク素材 | 冷やし鋳鉄、ダクタイル鋳鉄、合金鋼、または鍛造ブランク | 強度、摩耗モード、コストのベースラインを設定します |
| 熱処理 | 焼入れ、焼き戻し、浸炭または窒化。 HRC の硬度範囲 | ローブピッチングに対する表面耐久性を制御 |
| ローブの形状 | リフト、持続時間、ローブ中心線角度、または図面参照 | パワーカーブとバルブトレインの安定性を決定します |
| 寸法許容差 | ジャーナル径グレード、ジャーナル幅、キー溝公差 | オイルクリアランスと圧入アセンブリの動作を確保 |
| 振れと真直度 | ジャーナルとローブの最大合計表示振れ、真直度限界 | 振動・騒音・偏摩耗を防止 |
| 検査と報告 | CMMレポート、硬度証明書、材料証明書、PPAPレベル | バッチが RFQ を満たしているという客観的な証拠を提供します |
PPAP (生産部品承認プロセス) は、大量生産を開始する前に、サプライヤーの生産プロセスが図面を満たす部品を一貫して納入できることを確認するための自動車業界の標準手順です。
自動車再構築業者にとって、OEM 相互参照は他のどの分野よりも重要です。たとえば、トヨタのエンジン アプリケーションは、カタログ内で最も頻繁にリクエストされるリファレンスの 1 つです。 RFQ で OEM 部品番号を引用すると、価格設定を開始する前に曖昧さがなくなります。
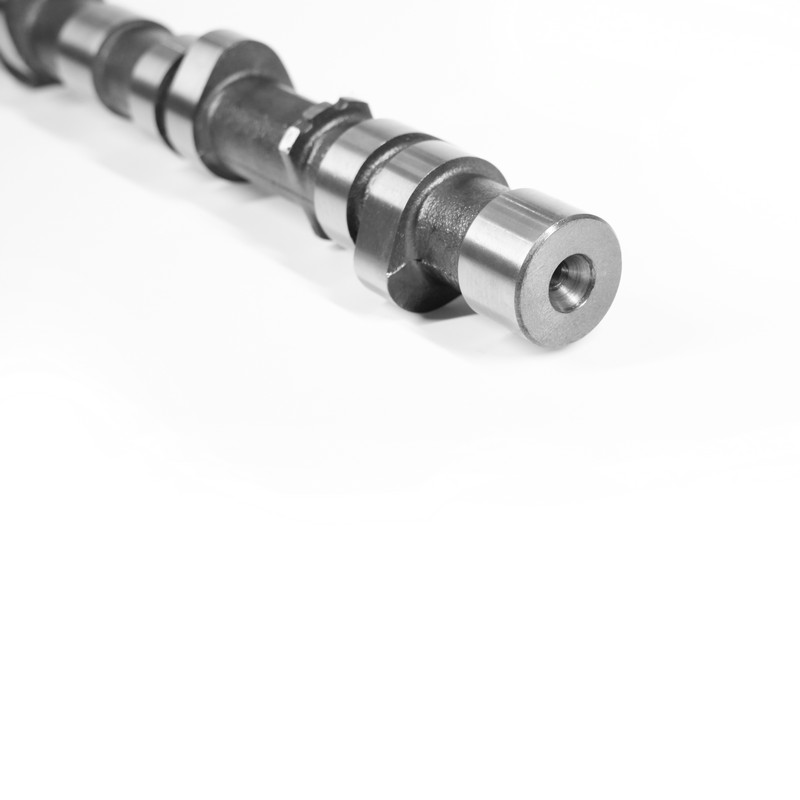 トヨタ オーバーヘッドカムシャフト 2.2L/2.4Lエンジン用 KB-014 この OEM 相互参照カムシャフトは、対象年のトヨタ セリカ、コロナ、ピックアップ モデルに適合します。材質グレードと熱処理は耐用年数に直接影響するため、価格を比較する前に仕様を修正することが重要です。 製品を見る→
材料グレードと熱処理はカムシャフトの耐用年数に最も大きな影響を与える 2 つの仕様であり、価格比較を開始する前に両方とも修正する必要があります。
各材料ファミリーは異なる動作条件に適合します。冷却鋳鉄は、鋳造中に硬い摩耗表面が形成されるため、コスト重視の大量生産の乗用車エンジンで一般的です。球状鋳鉄は曲げ強度が高く、適度な衝撃荷重に耐えます。浸炭焼入れされた合金鋼は、表面硬度と中心部の靭性の両方を高くする必要がある場合、通常はパフォーマンス用途やディーゼル用途で使用されます。
KORBOR の一貫した生産チェーンは、ブランク鋳造から始まり、焼き戻し、浸炭、焼き入れを経て、各エンジンファミリーに必要な強度、硬度、耐摩耗性に達します。 RFQ で材料ファミリーと硬度範囲の両方が指定されている場合、サプライヤーは契約に違反することなく、より安価なブランクを代替することはできません。
硬度は最小値ではなく範囲として書きます。ローブ表面の 48 ~ 52 HRC などのステートメントは、サプライヤーに制御されたプロセス ウィンドウを提供します。最小 48 HRC などのステートメントは、合格してもパフォーマンスに一貫性がない境界線のバッチを招きます。
ジャーナル直径とローブの振れに関する公差は、信頼性の高いカムシャフトと初期の故障を分ける測定値です。
業界における一般的な生産値には、f7 や h8 などの ISO フィット グレードでのジャーナル直径の公差、ジャーナルの総振れが 0.02 mm 以下、全長にわたる真直度が 0.02 mm 以内などがあります。ベアリングジャーナルの表面仕上げは通常 Ra 値で指定され、油膜保持の場合は 0.4 マイクロメートルが一般的です。これらの数値は、カムシャフトが騒音なく回転し、バルブラッシュを仕様内に保持するかどうかを決定するため、明示的に書き込む必要があります。
直径測定に合格した部品でも、隠れた中心線の偏差が存在する可能性があります。そのため、RFQ ではセンターの振れ測定に加えて、仕上げ研削後の真直度チェックを要求する必要があります。
カムシャフトのバルクサプライヤーは、単なる校正証明書ではなく、機能的な品質システムを実証する必要があります。
バイヤーは品質基準を名前で尋ねる必要があります。 KORBOR は、ISO 9001 にプロセス制御、リスク分析、サプライチェーン要件を追加した自動車固有の品質管理規格である IATF16949:2016 に基づいて運営されています。同社は、バッチ間の一貫性を目標として、すべての生産段階で多層的な品質チェックを適用しており、公表されている年間生産量は 230 万カムシャフト セットを超えています。その量が重要です。何百万個もの部品を製造するラインは、単一のプロトタイプを機械加工するワークショップとは動作が異なります。
検査とトレーサビリティのために、RFQ では三次元測定機からの寸法レポート、硬度試験証明書、および各バッチの材料証明書を要求する必要があります。部品が OEM 生産ライン向けの場合、サプライヤーが正しい文書パッケージを準備できるように、購入者は必要な PPAP レベルも指定する必要があります。
KORBOR が掲げる品質への取り組みは、すべてのバッチにわたって同一のパフォーマンスを実現することであり、これは、入荷する材料、機械加工、熱処理、梱包前の最終検査のマルチレベル制御によってサポートされています。
RFQ を作成する前にこれらの主張を確認したいバイヤーは、KORBOR の品質関連機能と管理プロセスを確認できます。 品質保証の概要ページ .
大量生産のオートバイ エンジン ラインでは、カムシャフトのバッチが数千単位になることがよくあります。このような注文の RFQ では、OEM リファレンスと検査基準を一緒に指定する必要があります。これは、オートバイのエンジン プログラムにおける 1 つの不良ロットのコストに、すでに組み立てられた車両の数が乗算されるためです。
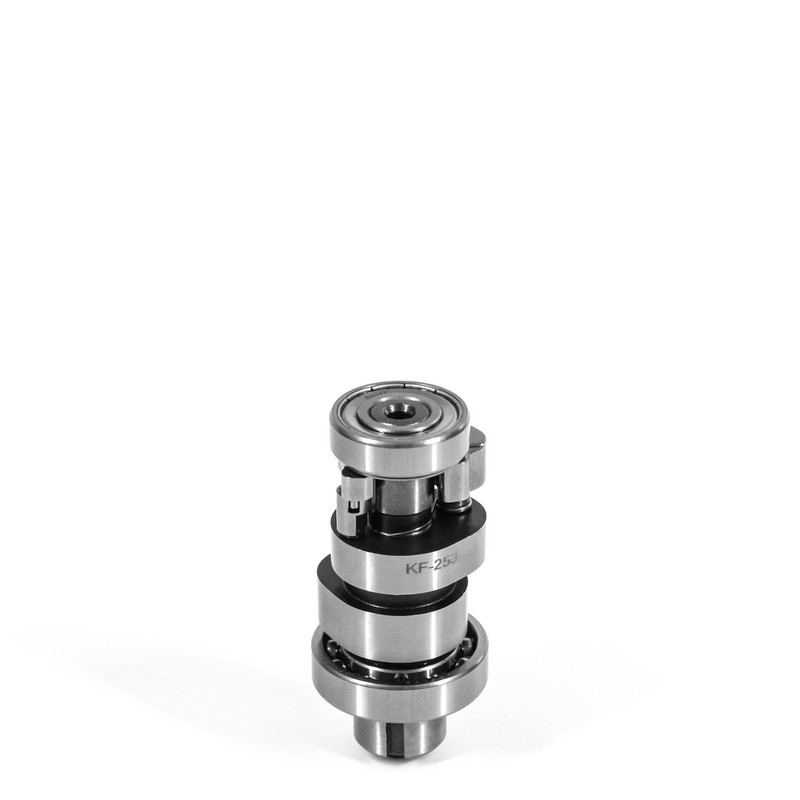 ホンダ WAVE-110シリーズ用 カムシャフト 14100-KWW-741 Honda WAVE-110 オートバイ エンジンの OEM 仕様交換品であるこのカムシャフトは、大量注文向けに作られており、コストのかかるバッチ欠陥を避けるために、RFQ で OEM リファレンスおよび検査基準に名前を付ける必要があります。 製品を見る→
納品条件と梱包ルールは、大量の注文が予定どおりに使用可能に到着するかどうかを決定するため、RFQ に含まれます。
カムシャフトのバルク注文は通常、防錆油で梱包され、個別にスリーブまたは包装され、木製パレット上の輸出用カートンに入れられます。 RFQ には、受け入れられる防錆油の種類、リン酸塩またはその他のコーティングが禁止されているかどうか、カートンあたりの個数、およびパレットのマーキング スキームを記載する必要があります。リードタイムには同等の精度が必要です。毎月 5,000 セットのコールオフでは、年間 60,000 セットの単回納品とは異なる生産計画が作成されます。
サプライヤーの資格は単なる図面を超えています。購入者は、重要な業務をアウトソーシングするのではなく、製造業者が完全なプロセスチェーンを所有していることを確認する必要があります。 KORBOR のワンストップ サービスは、ブランク鋳造からカムシャフト完成品まですべてをカバーしており、安徽省の生産拠点の敷地面積は 28,000 平方メートル、作業場面積は 22,000 平方メートルです。年間契約能力とバッファ在庫ポリシーを RFQ に書き込むことで、双方が同じ計画の前提を共有する必要があります。
KORBOR は 1999 年の設立以来、カムシャフトのみに注力してきました。単一製品に焦点を当てていることは、そのカタログの範囲と、本書に記載されているプロセス開発履歴に表れています。 会社概要 .
フォードのエンジン部品を調達するバイヤーは、特定の課題に直面しています。フォードは、異なるエンジン世代にわたっていくつかの異なるカムシャフト ファミリを使用しているため、サンプリングを開始する前に OEM の相互参照が正確である必要があります。
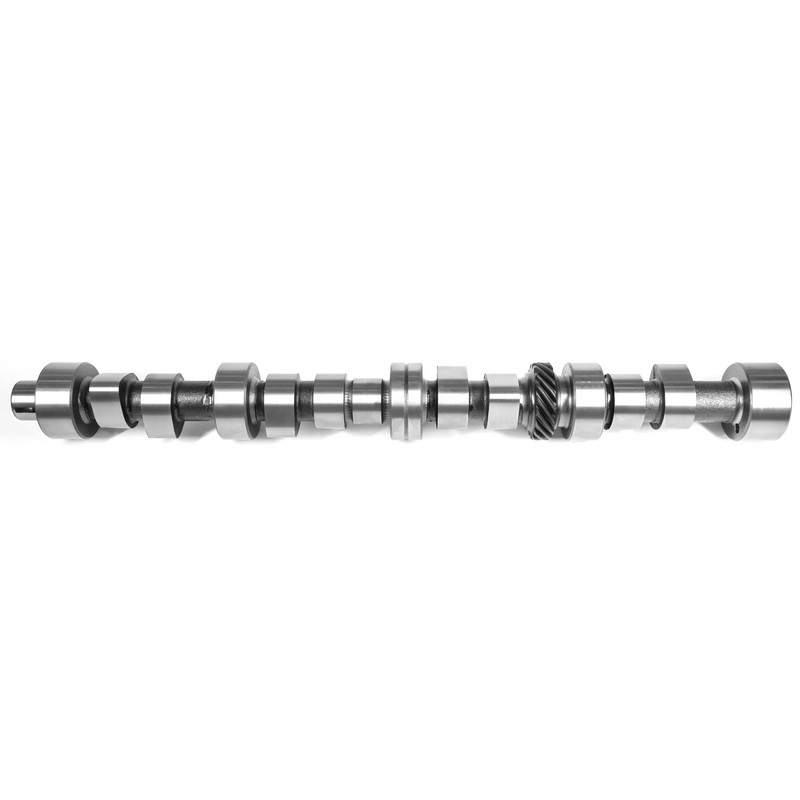 フォード C7NN6250B トラクター カムシャフト 5000-6600 シリーズ用 フォードのエンジン再構築業者にとって、このカムシャフトは複数のトラクター モデルに対応していますが、フォードは世代や用途に応じて異なるカムシャフト ファミリを使用していたため、サンプリング前に正確な OEM 相互参照が必要です。 製品を見る→
カムシャフトの RFQ を発行する前にバイヤーが最も頻繁に提起する質問に対する短い回答。
最小セットは、エンジン ID、OEM 部品番号、材料ファミリー、熱処理と硬度の範囲、ローブ形状の基準、ジャーナルとローブの公差、振れ限界、表面仕上げ、検査レポート要件、梱包、および納品条件です。
チルド鋳鉄は、耐久性の高い摩耗表面と経済的な鋳造を兼ね備えているため、大量生産の乗用車用カムシャフトに最も一般的な選択肢です。より高い強度と耐衝撃性を得るには、ダクタイル鋳鉄または浸炭合金鋼が指定されます。
品質証明書を名前で要求し、理想的には IATF16949:2016 を要求し、CMM データを含む最初の製品検査レポートを要求します。現場監査では、熱処理ライン、仕上げ研削プロセス、測定室、バッチトレーサビリティシステムをチェックする必要があります。
リードタイムは、部品が在庫のあるカタログモデルであるか、新しいツーリングプロジェクトであるかによって異なります。 KORBOR のカタログにある 1,400 以上のモデルなどの標準リファレンスは、ツールの開発やサンプルの承認が必要な新しいローブ プロファイルよりも早く出荷されます。


 闽公网安备35018102000203号
