
言語

エンジンの燃焼品質は、ピストンが上死点に達する前に固定されます。カムシャフトは、吸気バルブと排気バルブがいつ開くか、バルブがどのくらい上昇するか、そしてどのくらいの時間開いたままになるかを決定します。単一ローブ上のわずか 0.01 mm のローブ プロファイル誤差により、空燃比が乱れ、トルク曲線が変化し、排気温度が上昇します。これが、エンジン メーカーが精密なカムシャフトを必要とする理由です。この部品は、燃焼効率、排出ガス規制順守、バルブトレインの耐久性の上限を決定します。
バルブイベントの精度は、燃焼室設計自体の後に燃焼効率に及ぼす最大の単一の機械的影響です。吸気バルブが遅く開くと、吸気量が少なくなります。遅く閉じる排気バルブがシリンダーから新鮮な混合気を引き出します。ローブフランクが摩耗すると、バルブの着座速度が変化し、油圧リフターが不安定になります。これらの故障はすべて、カム ロブの形状の逸脱から始まります。
エンジンのキャリブレーションでは、クランクシャフト角度とバルブ位置の間に一定の関係があることを前提としています。カムシャフトのタイミングがそのマップから 0.5 度でもずれると、混合気、残留ガスの割合、ノックマージンがすべて変化します。実際の影響は測定可能です。ピークトルクが目標エンジン速度から遠ざかり、排気温度が上昇し、NOx 出力が増加します。高精度のカムシャフトは、最初の点火サイクルから保証期間の終了まで、この関係を校正範囲内に保持します。
精密カムシャフトはミクロンと角度で指定されており、品質に関する一般的な主張ではありません。エンジン メーカーの受入検査では 5 つのパラメータがロックされており、それぞれが直接機械的な影響を及ぼします。
| パラメータ | 製造公差 | 逸脱の結果 |
| ローブ プロファイル フォーム エラー | 0.010mmまで | バルブ加速度変更、リフター音変更 |
| ベース円振れ | 0.025mmまで | エンジン回転数が高いときのバルブラッシュの不安定性 |
| ジャーナル直径 | 0.020mmまで | 油膜安定性の低下、ベアリング摩耗のリスク |
| カムタイミングのずれ | 0.5度まで | トルクピークシフト、排気温度上昇 |
| ローブ表面粗さRa | 0.40ミクロンまで | ローブの摩耗が速くなり、摩擦損失が大きくなる |
これらの値は単独では小さく見えますが、バルブトレイン全体の内部ではさらに大きくなります。 0.025 mm のベース円振れにより、高回転時の有効バルブ リフトが変化し、粗いローブ表面により摩耗が促進され、元の形状が消去されます。製造を承認するには、サプライヤーは単一の初品レポートだけでなく、測定記録を通じて 5 つのパラメーターすべての管理を実証する必要があります。
ローブの表面が使用荷重に耐えられない場合、精度は一時的になります。カムシャフトの材質は、硬度、靱性、製造性のバランスが取れています。チルド鋳鉄はコンパクトな量産エンジンに適しています。ダクタイル鉄はより高い機械的負荷に耐えます。硬化合金鋼は、高リフト、高回転数、ターボチャージされたデューティ サイクルに対応します。
熱処理ルートによって、ローブが全整備期間にわたってその地盤プロファイルを維持するかどうかが決まります。 KORBOR は高性能合金を選択し、焼き戻し、浸炭、焼き入れを施すことにより、強度、硬度、耐摩耗性を高めています。以下の表は、これらのプロセスで得られる一般的なローブ硬度の範囲をまとめたものです。
1 つの正確なカムシャフトは成果です。何千もの同一のカムシャフトが製造システムです。エンジンメーカーは、単一の初品検査ではなく、統計的な一貫性に基づいてサプライヤーを評価します。サプライヤーは、すべてのバッチで原材料、機械加工、熱処理、および最終計測を管理していることを証明する必要があります。
安徽省 KORBOR Machinery Co., Ltd. は、カムシャフトとカムシャフトのみの製造に 25 年間を費やしてきました。その IATF 16949:2016 品質システム あらゆる段階で欠陥ゼロの生産コンセプトを適用しており、 年間生産能力 カムシャフトセット数は230万セットを超えます。
の 自動車用カムシャフトの製品範囲 だけでも 800 以上の部品番号をカバーしていますが、 バイクカムシャフトカタログ 600 を超えるモデルが追加されます。エンジンメーカーは、同じプロセス規律で複数のエンジンファミリーに対応できるサプライヤーへの依存を強めています。
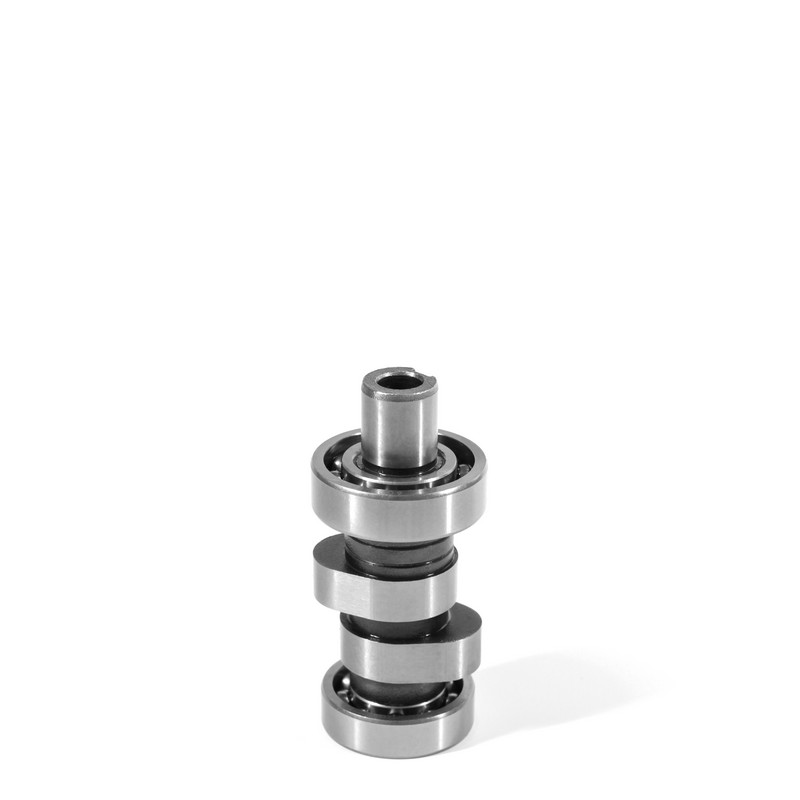 カスタム OEM/ODM オートバイ カムシャフト メーカー、サプライヤー 私たちは中国のカスタム OEM/ODM オートバイ カムシャフト メーカー、サプライヤー、工場です。安徽省 KORBOR はカスタム オートバイ カムシャフトとレンズを提供しています。 製品を見る→
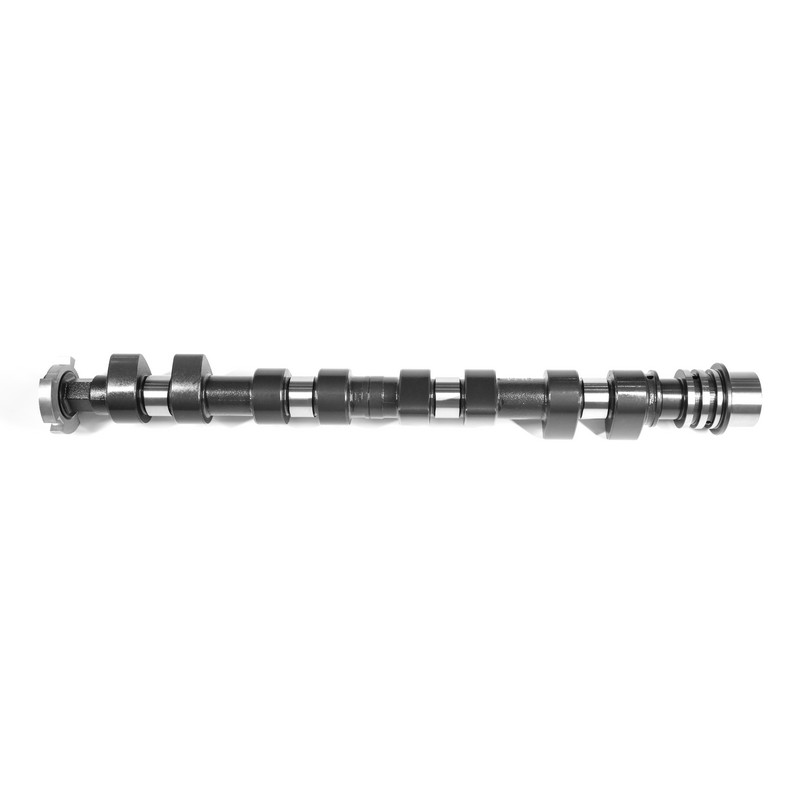 カスタムブランク自動車カムシャフトメーカー、サプライヤー 中国のカスタム ブランク自動車カムシャフト メーカー、サプライヤー、工場として、KORBOR は OEM/ODM チルド鋳鉄カムシャフト、ノジュラー カムシャフトを提供しています。 製品を見る→
カムシャフトの供給元を承認する前に、エンジン メーカーは、計測学、材料トレーサビリティ、プロセス制御、バッチ トレーサビリティの 4 つの領域を検証する必要があります。実践的なチェックリストには 5 つの項目があります。
単一部品の計測、材料証明書、1 回の硬度試験、およびローブ プロファイルの視覚的レビュー。設計の検証のみに使用できます。
統計的プロセス管理、バッチレベルの硬度チェック、すべての部品の振れ検査、溶解から最終研削までの完全なトレーサビリティ。これはエンジンラインの解放条件です。
バルブイベントの精度が燃焼、排出ガス、耐久性に直接影響するため、エンジンメーカーは高精度のカムシャフトを必要としています。わずか 0.5 度のタイミング偏差でトルク カーブが変化し、0.010 mm の範囲のローブ プロファイル誤差でバルブの加速とリフターの安定性が変化します。
の lobe profile form error, typically held to 0.010 mm or tighter, is the most critical value on the drawing. It sets valve acceleration, seating velocity, and valvetrain noise. Base-circle runout and journal diameter follow closely because they determine oil-film stability and high-speed valve lash consistency.
熱処理により、研削ローブが摩耗に耐える硬い表面に変わります。不均一な硬度や硬化深さにより局所的な摩耗が発生し、ローブはすぐに元の形状を失います。高周波焼入れ、浸炭、窒化が一般的な方法であり、ターゲット エンジンの接触応力とデューティ サイクルに応じて選択されます。
IATF 16949:2016 は、自動車用カムシャフト製造の業界基準です。それには、統計的なプロセス管理、完全な材料トレーサビリティ、製造チェーン全体にわたる継続的な改善が必要です。サプライヤーの品質システムは、加工能力と同じくらい厳密に監査される必要があります。


 闽公网安备35018102000203号
